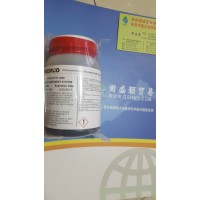


苏州固盛颢进口的AREMCO高温陶瓷胶采用独特的无机配方制成,在设计、加工及维护中广泛用于粘结陶瓷、金属、玻璃、石墨、纺织品和合成材料。工作温度可达3200℉/1760℃,这些材料用作以往其他有机粘合胶不可能完成的工作。
AREMCO的CeramabondTM, Ultra-TempTM, Graphi-BondTM和Pyro-Putty材料广泛用于各个工业领域的非结构高温场合作为涂层、密封和修补零部件。这些材料展示了其卓越的抗高温、抗化学腐蚀和绝缘等特点。
表面处理:
首先应完全清洗表面,极光的表面是很难粘合的,所以应尽可能使其粗糙。多孔的基础易吸收
胶粘合剂,应先涂胶稀释剂,某一胶稀释剂稀释是在原胶的代号各加“一 T”来表示(如 503-T)
混合
高温胶在容器中易沉淀,应完全混合并缓慢地防止滞留空气,用合适的稀释剂减小产品的黏度
至希望值 (稀释剂重量~15%).双组分系统应按以下重量比进行混合:
CeramabondTM
571 1.5:1 粉末:液体
Graphi-BondTM 551R-Exp 83:17 粉末:液体
应用:
应用刷子,抹刀或分散器将胶薄薄地涂在每层表面.要让表面完全浸湿以保证胶有很好的黏结
强度.要保持均匀的胶水厚度在 2~8mil.在干燥前用压力 (如果可能用夹具)擦掉多余的材料.
黏结热膨胀系数完全不同的元件时,推荐使用分级黏结.第一层在每层基材上,最好用热膨胀系
数与基材相配的胶,然后用第三层具有中间热膨胀系数的胶将部件粘合在一起.
例如:镍粘在硅石上时先用 CeramabondTM
571 预涂在镍上并用 CeramabondTM618 涂在硅石
上, 允许每个基材在空气中干燥,然后在 93℃时固化 1~2 小时.最后用 CeramabondTM552 作为一
种中间胶.按照”固化”部分的标准说明书操作.
在必要时用一种胶作为涂料需数次施加,在第二层涂料前让基材在空气中干燥 1~2 小时.为了
防止每层产生气泡,建议在 93℃时固化 1~2 小时左右使热量自然消除.
固化
通常所有的产品应在空气中干燥 1~4 小时,然后在 200°F (93℃)时固化至 1~4 小时.
CeramabondTM503,516,618 和 690 在室温下不会干燥,它必须在 200°F (93℃), 400°F (204℃)
和 700°F (372℃)各固化 1~2 小时. Graphi-BondTM 551R 必须在 260 固化才能获得最大强度.
如果胶水太厚或热量太快就会产生气泡.有关详细说明书请见产品标签
安全性
在使用前仔细阅读材料安全数据表.所有产品除了 Graphi-BondTM 551R 都能用在肥皂和热
水将皮肤洗干净.为避免刺激,应减少长时间与皮肤接触,如果材料碰到眼睛, 应不断地用水冲洗或
中和, 然后立即找内科医生就医.